


A 3D yazıcıYüzen katmanlar yapamaz. 3D nesnenin her katmanının altında sağlam bir şeye ihtiyacı vardır. Yerçekimi sıcak reçineyi veya filamanı aşağı çeker. Destek yoksa, reçine düşer ve şeklini kaybeder. Bir 3D yazıcı havaya basmaya çalıştığında, reçine sarkar ve bükülür. Soğutma fanları reçinenin hızlı bir şekilde zorlanmasına yardımcı olur. Ancak destek yoksa, reçine olması gereken yerde kalamaz. Bir 3D yazıcı için çıkıntılar ve köprüler zordur. Reçineyi sabit tutmak için desteğe ihtiyaçları var. Yapımcılar reçineye kısa bir süre için bir taban vermek için destek yapıları kullanırlar. 45 derecelik kural, insanların 3D baskılar tasarlamasına yardımcı olur, böylece reçine güçlü kalır.
- 3D yazıcılar nesneleri her seferinde reçine veya filament ile bir katman yapar.
- Altında katı bir katman yoksa yerçekimi reçineyi sarkır.
- Soğutma fanları reçineyi hızlı sertleştirir, ancak reçine destek olmadan başarısız olur.
- Sültenler ve köprüler desteğe ihtiyaç duyar, bu nedenle reçine düşmez.
Kilit çıkarımlar
- 3D yazıcıların sağlam bir şeye oturması için her katmana ihtiyacı vardır. Yerçekimi yumuşak malzemeyi aşağı çeker. Yüzen katmanlar desteklenmezse sarkabilir veya düşebilir.
- İyi katman yapışması ve doğru sıcaklık baskıları güçlü tutun. Bu çatlakları durdurur, soyulmayı veya çökmeyi durdurur.
- Izgaralar veya kırılma şekilleri gibi destek yapıları çıkıntıları tutmaya yardımcı olur. Ayrıca baskı sırasında köprülere ve yüzen deliklere yardımcı olurlar.
- 45 dereceden daha az çıkıntılı modeller yapmak çok yardımcı olur. Akıllı şekilleri kullanmak, daha az desteğe ihtiyacınız olması ve daha iyi baskılar almanız gerektiği anlamına gelir.
- Farklı 3D yazıcılar farklı türde destekler kullanır. SLA yazıcıları çıkarılması kolay ince destekler kullanır. FDM yazıcıları, kaba noktalar bırakabilen daha kalın destekler kullanır.
3D Yazıcı Katmanı Temelleri
Katman yapışma
Katman yapışması, her katmanın aşağıdaki katmanın ne kadar iyi yapıştığı anlamına gelir. 3D yazıcı birçok malzeme kullanır. Her malzeme kendi yolunda bağlanır. İyi yapışma nesneyi güçlü tutar ve çatlakları durdurur. Kötü yapışma katmanları soyabilir veya kırabilir. Aşağıdaki tabloda materyaller ve nasıl yapıştıkları listelenmektedir:
|
Malzeme tipi |
Örnekler |
Katman yapışmasını ve kullanım durumlarını etkileyen anahtar özellikler |
|---|---|---|
|
Plastik |
Pla, abs, naylon |
Naylon iyi yapışır ve serttir; ABS'nin Çarpmayı Durdurmak İçin Isıya İhtiyacı Var |
|
Metal |
Titanyum, paslanmaz çelik, alüminyum |
Çok güçlü ve sert; sert parçalar için kullanılır |
|
Seramik |
Çeşitli seramik malzemeler |
Isıyı işler ve vücut için güvenlidir |
|
Reçineler |
SLA/DLP reçineleri |
Pürüzsüz parçalar ve küçük detaylar yapar |
|
Kompozitler |
Plastik + karbon/cam lifler |
Güçlü ve Hafif |
Katman yapışması baskı sıcaklığı, katman yüksekliği ve hız ile değişir. Örneğin, ABS'nin yapışması için sıcak bir yatağa ihtiyacı var, ancak Naylon kendi başına yapışıyor. İyi yapışma, 3D yazıcının nesneleri sürdürmesine yardımcı olur.
Yerçekimi efektleri
3D baskıda yerçekimi önemlidir. Yazıcı yeni bir katman eklediğinde, malzeme hala yumuşaktır. Yerçekimi filamanı aşağı çeker. Bu, destek yoksa sarkabilir. Yazıcı, her katmanın sağlam bir tabana sahip olduğundan emin olmalıdır. Yazıcı havaya basarsa, yerçekimi filamanın düşmesini ve şekli kaybetmesini sağlar.
- Yerçekimi filamanı ortaya çıktıkça şekillendirir.
- Katmanları bir araya getirmeye yardımcı olur ve yapışmasını sağlar.
- Katmanlar soğuduğunda yerçekimi de çarpmaya neden olabilir.
- Sapıkların ve köprülerin desteğe ihtiyacı vardır, çünkü yerçekimi onları aşağı çeker.
- Bir 3D yazıcı, filamanı hızlı sertleştirmek için fanları kullanır. Ancak yerçekimi her zaman katmanların nasıl yerleştiğini etkiler. Yazıcı, iyi baskılar için hız, ısı ve katman yüksekliğini dengelemelidir.
Yüzen delikler sorunu
Yüzen delikler 3D baskıda büyük bir sorundur. Bu delikler altında hiçbir şey olmayan bir nesnenin ortasında. 3D yazıcı, her seferinde bir katman nesnesini oluşturur. Her yeni katmanın altında bir şeye ihtiyacı vardır. Yüzen delikler bu kuralı bozar ve boş alanlar bırakır.
- Yüzen delikler, destek olmadan havada yapılan deliklerdir.
- Her katmanın aşağıdan desteğe ihtiyacı vardır, bu nedenle yüzen delikler zordur.
- Yazıcılar, çoğu yardım almadan yapamayan havadaki boşlukları kapatmalıdır.
- Bazı tasarımcılar, deliği yavaşça oluşturmak için şekiller kullanır, katmana göre, destek olmadan katman yaparlar.
- Desteği olmayan dairesel delikler doğrudan yazdırılamaz; Destekler daha fazla zaman ve maliyet alır.
- Yüzen delikler akıllı tasarıma veya yazdırmak için özel yollara ihtiyaç duyar. Yazıcı destekleri kullanabilir veya yazdırmak için deliğin şeklini değiştirebilir. 10 mm'den daha uzun veya 45 dereceden daha dik sarkmalar ve köprüler de tıpkı yüzen delikler gibi desteğe ihtiyaç duyar.
- Uç:Tasarımcılar, 3D yazıcılarını, makineleri için en iyi ayarları bulmak için farklı açılarda çıkıntılar yazdırarak test edebilirler.
Katman ayrımı ve baskı arızaları
Sarkma katmanları
Sarkma katmanları, bir 3D yazıcı yeterince destek olmadan köprüler veya çıkıntılar yaptığında ortaya çıkar. Filament çıktıktan hemen sonra yumuşaktır. Yerçekimi onu aşağı çeker, böylece sarkır. Bu, destekler arasındaki boşluk çok büyük olduğunda olur. Ayrıca yazıcı boşluğu kapatamazsa da olur. Sarkma katmanları baskının şeklini bozar ve yüzeyi engebeli hale getirir.
|
Bakış açısı |
Açıklama |
|---|---|
|
Sarkma sıklığı |
Sarkma katmanları köprü veya çıkıntılar sırasında çok olur. Bu, boşluklar 1-3 cm veya yazıcının işleyebileceğinden daha büyük olduğunda yaygındır. |
|
Ana katkıda bulunan faktörler |
- Çok fazla ısı filament sarkmasını sağlar |
|
Azaltma stratejileri |
- Köprülerin altına destek ekleyin |
|
Ek Notlar |
Her yazıcı ve malzeme farklı köprü uzunluklarını işleyebilir. Farklı boşluklarla test etmek en iyi boyutu bulmaya yardımcı olur. |
Not:Yazıcı ayarlarını değiştirip destek ekleyerek sarkma katmanlarını düzeltebilirsiniz. Yazıcınız için en iyi olanı görmek için farklı boşluk boyutlarını deneyin.
Zayıf yapışma
Kötü yapışma, katmanların iyi yapışmadığı anlamına gelir. Bu olduğunda, soyulma, çatlaklar veya kaba noktalar görürsünüz. Bu sorunlar yanlış sıcaklık, nem veya makine ayarlarından gelir. Hava ve oda koşulları katman yapışması ve başarı yazdırması için çok önemlidir.
- Katmanlar, kapalı kalmayacak kitap sayfaları gibi ayrılabilir.
- Çatlaklar veya bölünmeler genellikle üst katmanlarda ortaya çıkar.
- Katmanlar iyi katılmazsa yüzey sert veya düzensiz görünebilir.
|
Çevre faktörü |
İdeal Aralık |
Risk bölgesi |
Yapışma ve tabaka arızaları üzerindeki etki |
|---|---|---|---|
|
Hava sıcaklığı |
65-85 derece f |
<50°F or >95 derece f |
Soğuk hava (<50°F) makes layers stick less, causes more peeling, cracks, and bubbles |
|
Yüzey sıcaklığı |
70-90 derece f |
<60°F |
Soğuk yüzeyler ıslanabilir, suyu tuzağa düşürebilir ve katmanları daha da kötüleştirebilir |
|
Göreceli nem |
<75% |
>85% |
Islak hava kurutmayı yavaşlatır, katmanları zayıflatır ve daha fazla arızaya neden olur |
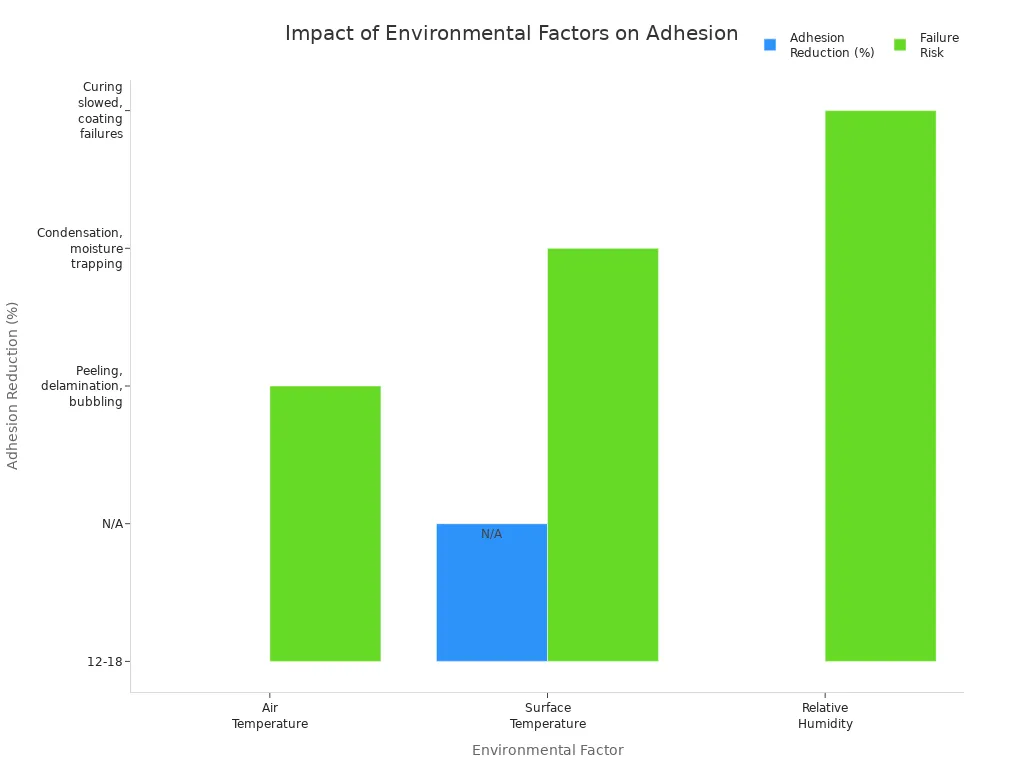
Sıcaklıktaki büyük değişiklikler baskıyı genişletir ve büzülür. Bu bağı zayıflatır ve çatlaklara veya deliklere neden olur. Islak hava ve su yapıştırıcıyı zayıflatabilir ve küfe neden olabilir. Yapımcılar, odayı 65-85 derece F ve nemi%35-%55 olarak tutmayı söylüyorlar. Hızlı sıcaklık değişiklikleri baskıların daha sık başarısız olmasını sağlar.
Baskı Çöküş
Baskı çöküşü çok kötü bir sorundur. Katmanlar yapışmazsa, tüm baskı parçalanabilir. Bu, katmanlar zayıf veya bölünmüş olduğunda başlar. Yeterli destek yoksa veya ayarlar yanlışsa, katmanlar kavramalarını kaybeder. Baskı ortada parçalanabilir, eksik parçalar veya bir yığın kırık parça bırakabilir.
- Baskı Çökme Orta Basılı: Yeterli Destek veya Kötü Destek Ayarları, yazdırılırken modelin düşmesini veya parçalarını kaybedebilir.
- Katman Delaminasyonu: Yeterli ışık olmadığında, altta çok fazla kürleme veya yazıcı çok hızlı hareket ettiğinde katmanlar bölünür.
- Zayıf Katman Bağlama: Yeterli ışık veya yanlış ayarlar katmanları zayıflatır ve baskının başarısız olmasına neden olur.
- Katmanlar iyi bağlanmadığında katman ayrımı gerçekleşir. Yeterli karıştırma, sıcak ve soğuk noktalar ve artık stres katmanları zayıflatabilir. Bu sorunlar katmanların bölünmesine ve baskının parçalanmasına neden olur. Yapımcılar bunu durdurmak için özel malzemeler kullanır ve ısıyı kontrol eder. İyi kürleme ve güçlü kilitler, baskıyı şekle tutmaya ve çökmeyi durdurmaya yardımcı olur.
Uç:Yapımcılar, değişen sıcaklıklar için yapılmış tutkal kullanarak ve genişleme için alan bırakarak baskıları güçlü tutabilir. Hava durumu izlemek ve baskı sırasında işleri kuru tutmak, katmanların bölünmesini veya parçalanmasını engellemeye yardımcı olur.
Yüzen katmanlar için çözümler
Destek Yapıları
Destek yapıları 3D baskıda yüzen katman sorunlarını durdurur. Her yeni katmana sağlam bir taban verirler. Bu, filamanın düşmesini veya sarkmasını engeller. Yapımcılar destek için ızgara veya zikzak şekilleri kullanır. Bu desenlerin güçlü ve çıkarılması kolaydır. Destek yoğunluğunu% 40 olarak ayarlamak malzeme tasarrufu sağlar ve baskıları güçlü tutar. Ayrılık destekleri kırılgan parçaları gidermek ve korumak için hızlıdır. Z boşluğunu değiştirmek, modele zarar vermeden desteklerin kaldırılmasına yardımcı olur. Modelin dönüşü çıkıntıları ve yüzen katmanları düşürebilir. Bu, daha az ekstra desteğin gerekli olduğu anlamına gelir. Daha az destek ile büyük nesneleri yazdırmak, malzeme ve çalışma tasarrufu sağlar. Çok sayıda destekli karmaşık parçaların yazdırılması daha uzun sürer. Ayrıca baskıdan sonra daha fazla temizliğe ihtiyaç duyarlar.
|
Destek Türü |
Kuvvet |
Kaldırma kolaylığı |
En İyi Kullanım Kılıfı |
|---|---|---|---|
|
Izgara |
Yüksek |
Ilıman |
Çıkıntılar, köprüler |
|
Zikzaklı |
Orta |
Kolay |
Yüzen katmanlar |
|
Kaçmak |
Orta |
Çok kolay |
Hassas özellikler |
|
Ağaç |
Düşük |
Kolay |
Minimal İletişim Noktaları |
Uç:Modeli alt çıkıntılara çevirin. Kırılgan lekeler için ayrılık destekleri kullanın.
Dilimleyici ayarları
Slicer yazılımı, baskı ayarlarını değiştirerek yüzen katman sorunlarını düzeltmeye yardımcı olur. Tozlu köşelerde yavaşlamak baskıların daha iyi görünmesini sağlar. Düşük hızlanma köşeleri keskin tutar ve çalmayı durdurur. Çıkıntılardaki daha geniş çizgiler tabanı daha pürüzsüz hale getirir. Önce küçük adalarda kenarları bastırmak soğumaya yardımcı olur ve baskıları sabit tutar. Konsantrik dolgu desenleri alt katmanları tutar ve ısıyı yayar. Dilimleme yazılımı çıkıntılar bulur ve duvar hızlarını değiştirir. Bu, köprülere ve sarkmayı durdurmaya yardımcı olur. Katman yüksekliğini değiştirmek yamaçları sabit tutar ve köprüyü kolaylaştırır. Köprülü çizgi ayarları, filamanın destekler arasında nasıl gerildiğini kontrol eder. Bu, desteklenmeyen parçaların daha iyi görünmesini sağlar. Dilimleyicilerdeki örgü düzeltmeleri, yüzen katmanlara neden olan hataları durdurur. Ayrıca havanın üzerindeki delikleri çıkarırlar ve baskıların daha iyi çalışmasını sağlarlar.
Yapımcılar çıkış baskısını yavaşlatmalı ve daha iyi köprüler için dolgu desenlerini değiştirmelidir.
Tasarım İpuçları
Akıllı tasarım seçenekleri, daha düşük destek ihtiyaçları ve yüzen katman sorunlarına yardımcı olur. Tozları 45 derecenin altında tutmak için parçaları çevirmek daha az desteğe ihtiyaç duyulması anlamına gelir. Keskin köşeler yerine 45 derecelik Chamfers kullanmak köprülere yardımcı olur ve baskıları daha güçlü hale getirir. Gözyaşı delikleri kendilerini tutar ve havanın üstünde desteklere ihtiyaç duymaz. Büyük modelleri daha küçük parçalara ayırmak baskıyı kolaylaştırır ve daha az destek kullanır. 30 derece /30 derece eğim, yüzeyleri daha iyi destekler ve daha iyi hale getirir. Desteklerin etrafında 2,5 mm boşluk bırakarak bunların kaldırılmasına yardımcı olur. İnce kırılma özellikleri (0.2 ila 0,5 mm) temiz molalar oluşturur. Kapalı alanlarda kaçış delikleri eklemek desteklerden kurtulmaya yardımcı olur. Ağaç destekleri daha az malzeme kullanır ve çıkarılması kolaydır. Çözülebilir destekler çift ekstrüzyon yazıcılarla iyi çalışır. AI dilimleme araçları en iyi destek noktalarını ve daha düşük sorunları seçebilir.
|
Tasarım Uygulaması |
Fayda |
|---|---|
|
45 derecede Chamfers |
Daha az destek, daha iyi köprü |
|
Gözyaşı delikleri |
Havanın üzerindeki delikleri çıkarın |
|
Bölünmüş modeller |
Daha kolay baskı, daha az sorun |
|
Ağaç Destekleri |
Daha az malzeme, kolay kaldırma |
Tasarımcılar, modelleri çevirmek ve destek kullanmak için farklı yolları denemelidir. Bu, modelleri ve dilimleme yazılımları için en iyi planı bulmaya yardımcı olur.
3D baskı teknolojisi karşılaştırması
FDM ve SLA
FDM ve SLA iki yaygın 3D baskı türüdür. FDM yazıcılar, katman katmanını yapmak için plastik filamenti eritir. SLA yazıcıları ışıkla sertleşen sıvı reçinesini kullanır. Her türün, şekilleri desteklemeden yazdırmak için iyi ve kötü noktaları vardır.
FDM yazıcılar, destek olmadan yaklaşık 45 dereceye kadar çıkıntılar yazdırabilir. Açı daha dikse, filament sarkır veya sarkır. 12 mm'den daha uzun köprüler genellikle çalışmaz çünkü yerçekimi filamanı aşağı çeker. Daha fazla malzeme kullanan ve bitirmek için daha fazla zaman alan zor şekiller için desteklere ihtiyaç vardır. Yüzey, desteklerin baskıya dokunduğu yerde kaba görünebilir.
SLA yazıcıları pürüzsüz ve ayrıntılı nesneler yapmak için reçine kullanır. Yüzen parçaları FDM'den daha iyi idare ederler. SLA destekleri incedir ve baskı ile aynı reçineden yapılmıştır. Bu desteklerin çıkarılması ve daha az puan bırakması kolaydır. SLA baskıları çok hassastır ve sert şekiller için bile pürüzsüz kaplamalara sahiptir. Reçine ışıkla sertleşir, bu nedenle küçük detaylar mümkündür, ancak çıkıntılar için hala destekler gereklidir. SLA daha az malzeme kullanmayı ve temizlemeyi kolaylaştırmayı destekler.
|
Teknoloji |
Kullanılan Malzeme |
Destek olmadan çıkıntı sınırı |
Destek Kaldırma |
Yüzey kaplaması |
Tipik köprü sınırı |
|---|---|---|---|---|---|
|
FDM |
Filament |
45 derece -50 derece |
Ilıman |
Kaba |
12 mm |
|
Sla |
Reçine |
Daha dik açılar |
Kolay |
Düz |
21 mm |
SLA yazıcıları daha pürüzsüz yüzeyler ve daha iyi detaylar yapar, çünkü reçine ısı ile değil ışıkla sertleşir.

Desteklenmeyen geometrinin kullanımı
- Hem FDM hem de SLA yazıcılarının çıkıntılar ve yüzen katmanlar için destek alması gerekir. Bu destekleme şekli her yazıcı için farklıdır.
- FDM destekleri büyüktür ve tasarımın bir parçası olmalıdır. 45 derecenin üzerindeki çıkıntılar için en iyi şekilde çalışırlar. Onları çıkarmak zaman alır ve pürüzlü noktalar bırakabilir.
- SLA destekleri ince ve reçineden yapılmış. Ağaç ve çit şekilleri, daha düşük temas ve kaldırmayı kolaylaştırmaya yardımcı olur. Küçük ipuçları baskıda daha az puan bırakır.
- SLA yazıcıları, parçaları z ekseniyle sıralayacak şekilde çevirir. Bu soyma kuvvetlerini azaltır. Geniş düz açıklıklardan kaçınırlar ve küçük köprüler veya iç sütunlar kullanırlar.
- Slicer Software, desteğe ihtiyaç duyan ve ekleyen noktalar bulur. İnsanlar önemli yerlerin yeterli destek aldığından emin olmak için el ele kontrol ediyor.
- SLA, ayrıntıları keskin tutmak için zımparalama veya parlatma gibi dikkatli bir şekilde çıkarılması ve bitirilmesi gerekir. FDM destekleri daha güçlüdür, ancak genellikle pürüzlü noktalar bırakır.
- SLA'daki desteklenmeyen açıklıkları yönetmek için, 1 mm'nin altında tutun veya daireden en az 19 derece eğin. 21 mm üzerindeki geniş köprüler emme ve bükülmeye neden olabilir, bu nedenle nasıl yerleştirdiğiniz konuları destekler.
|
Destek Türü |
Yazıcı türü |
Malzeme |
Kaldırma Zorluğu |
Yüzey etkisi |
|---|---|---|---|---|
|
Hacimli |
FDM |
Filament |
Zor |
Kaba |
|
İyi |
Sla |
Reçine |
Kolay |
Düz |
SLA yazıcıları, ince ve çıkarılması kolay reçine destekleri kullanır. Bu, baskının ince ayrıntılarının güvenli kalmasına yardımcı olur.
3D yazıcıların desteğe sahip olmak için her katmana ihtiyacı vardır. Yerçekimi yumuşak reçineyi aşağı çeker, böylece yüzen katmanlar çalışamaz. Yapımcılar destek ekleyerek ve tasarımı değiştirerek iyi baskılar alırlar. Ayrıca yardımcı olmak için dilimleyici ayarları kullanırlar. Bioinks, seramik reçine ve hidrojel bazlı reçine gibi yeni şeyler baskıları vücut için daha güçlü ve daha güvenli hale getirir. Suda çözünür reçine destekleri artık suda çözülebilir. Bu, baskıları temizlemeyi ve hasarı durdurmayı kolaylaştırır. Gelecekte, çok eksenli yazıcılar ve uyarlanabilir dilimleme karmaşık baskılar yapılmasına yardımcı olacaktır. Bunlar yeni
Yollar daha az reçine ve atık kullanır. Bazı araştırmacılar sinir ağları ve kavisli takım yolları kullanırlar. Bu, desteksiz güçlü şekiller basmalarına yardımcı olur. Daha fazla bilgi için aşağıdaki tabloya bakın.
|
Reçine tipi |
Destek Kaldırma |
Biyouyumluluk |
Baskı gücü |
|---|---|---|---|
|
Hidrojel tabanlı |
Kolay |
Yüksek |
Orta |
|
Seramik reçine |
Manuel |
Orta |
Yüksek |
|
Suda çözünür reçine |
Çözülür |
Düşük |
Orta |
Yeni reçine türleri ve akıllı tasarımlar seçen üreticiler daha iyi baskılar alır.
SSS
3D yazıcıların neden destek yapılarına ihtiyacı var?
3D yazıcıların destek yapılarına ihtiyacı vardır, çünkü yerçekimi yumuşak malzemeyi aşağı çeker. Destek olmadan, katmanlar sarkabilir veya düşebilir. Destek yapıları her yeni katmana sağlam bir taban verir. Bu, baskının şeklini korumasına yardımcı olur.
3D yazıcı delik veya köprü ile nesneler yapabilir mi?
Evet, bir 3D yazıcı delikler veya köprüler yapabilir. Yazıcının bu parçalara destek eklemesi gerekiyor. Boşluk küçükse, bazı yazıcılar destek olmadan köprü oluşturabilir. Büyük boşlukların ekstra yardıma ihtiyacı vardır.
Bir katman havada yazdırılırsa ne olur?
Bir katman havada yazdırılırsa, malzeme düşer veya sarkır. Baskı şeklini kaybeder. Bu genellikle baskının başarısız olmasına neden olur. Yapımcılar bu sorunu durdurmak için destek kullanıyor.
Birisi destek ihtiyacını nasıl azaltabilir?
Tasarımcılar modeli eğebilir veya Chamfers ve Gözyaşı gibi şekiller kullanabilir. 45 derecenin altında çıkıntıları tutmak yardımcı olur. Büyük modellerin daha küçük parçalara bölünmesi de destek ihtiyaçlarını azaltır.
Tüm 3D baskı teknolojileri yüzen katmanları aynı şekilde ele alıyor mu?
Hayır, farklı teknolojiler farklı şekillerde çalışır. FDM yazıcılar kalın destekler kullanır. SLA yazıcıları ince, çıkarılması kolay destekler kullanır. Her iki türün de yüzen katmanlar için desteğe ihtiyacı vardır, ancak destek stili ve kaldırma işlemi farklıdır.
Daha fazla veri ve ayrıntı için makalenin sonundaki tablolara ve grafiklere bakın.